案例库一:沙漠风上海某石油化工机械厂 VOCs 排放物治理活动
内容视频背景
河北东莞某原油使用量化工节能环保公司化工节能环保厂具体研发原油使用量树脂胶、溶液油等產品,研发量能 30 亿吨。在研发流程中,想法釜喷料、溶液萃取的回收利用、卧式储罐呼气阀等过程会污染物很大溶解性设计物(VOCs),具体的成分为苯、甲苯、二甲苯、非甲烷气体总烃等,的废气兼备质量含量高(3000-5000mg/m³)、新风量大(50000m³/h)、容易燃烧易爆的特质。根据《溶解性设计物污染物标淮》(DB32/4041-2021)的推行,内地特殊要求行业 VOCs 污染物质量含量≤60mg/m³,厂界无组织安排污染物≤2.0mg/m³,而该厂现有的活力性炭吸附物剂安全装置因常期正常运作吸附物剂能力越来越低,造成的污染物符合标准,会面临节能环保举报分险,且甲醛味道闹事事情突显,紧缺更新改变。
投资项目有机废气含量由来
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
加工处理加工过程方案
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
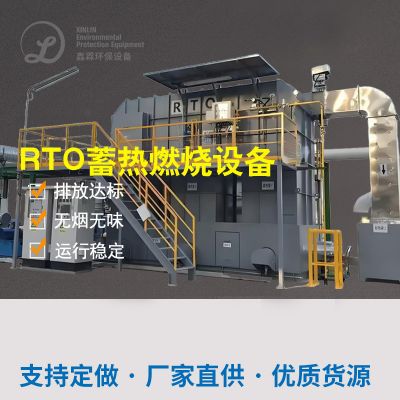
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
从而目的
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
例子二:上海深圳某医药化工机械化工机械厂强酸强碱工业废气 + VOCs 混合物外理活动
大型项目视频背景
江西成都某药业精细轧钢厂里以结合辅料药为核心,制造过程中 中涉及面酸含碱反應、可挥发石油醚浸取等流程,有机废气物物注意为偏酸有机废气物物(HCl、氢氧化钠雾)、含碱有机废气物物(NH₃)及 VOCs(甲醇、二氯丁烷),极具物质错综复杂、的强酸强碱强、甲醛的味道呛鼻的优缺点。原进行处理生活设施为过于单一碱洗塔,仅能除掉部位偏酸气味,VOCs 和氢氧化钠无组织机构废气比较严重,导至厂界 NH₃渗透压符合条件(条件≤1.5mg/m³,测试数据 2.8mg/m³),且机器供水管道因的腐烛频频用户名,现实存在安全的的安全隐患。
内容废液主要主要来源
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
治理 技术步骤
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
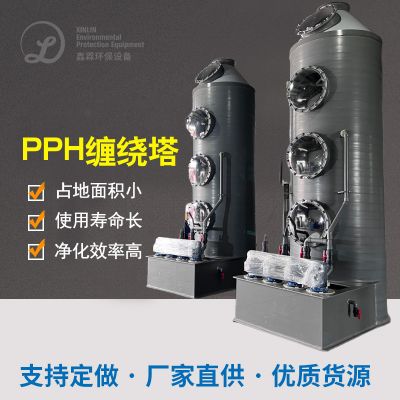
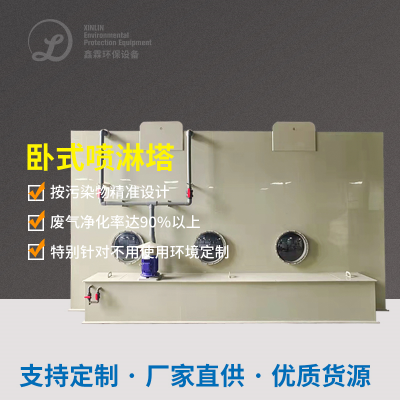
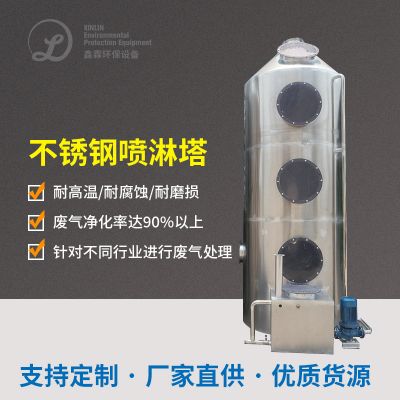
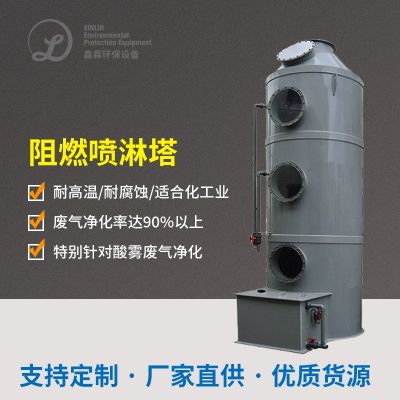
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
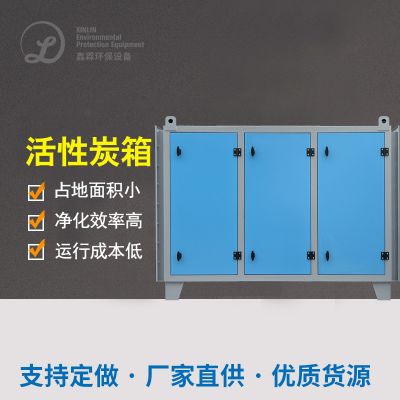
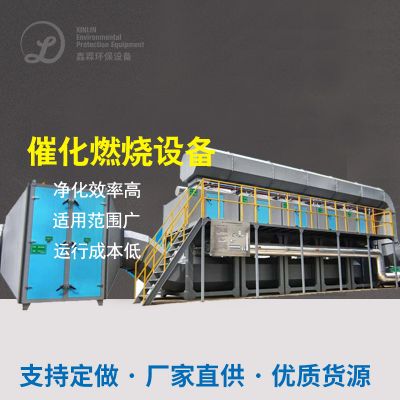
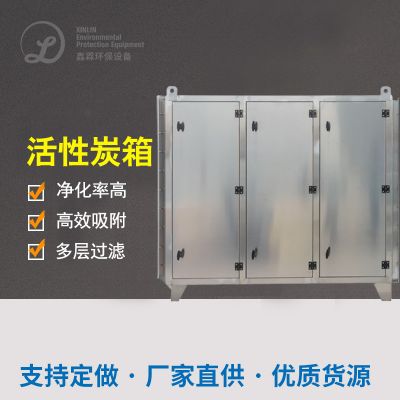
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
终究实际效果
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
案例分析三:兰州新乡市某农药纸业厂氧化还原电位烟粉尘处理创业项目
新项目底色
广州新乡市某化学肥料化工类厂产销量车用尿素溶液 50 万桶,在车用尿素溶液结合、造粒及氨水储油罐卸料工作中,大量的 NH₃烟气无组织开展产生,诱发厂内相关氯气渗透压符合条件单位(厂界条件单位≤1.5mg/m³,测量极高达 5.2mg/m³),这不仅氧化设备,还对基本农田园艺作物和居名身体诱发危害。内地绿色环保单位条件企业责令净化,确定氨产生达到《腐臭味的大气污染物产生条件单位》(GB14554-93)。
项目流程废气排放主要特征
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
治理 生产技术程序流程
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
终究使用效果
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。



 扫一扫添加微信